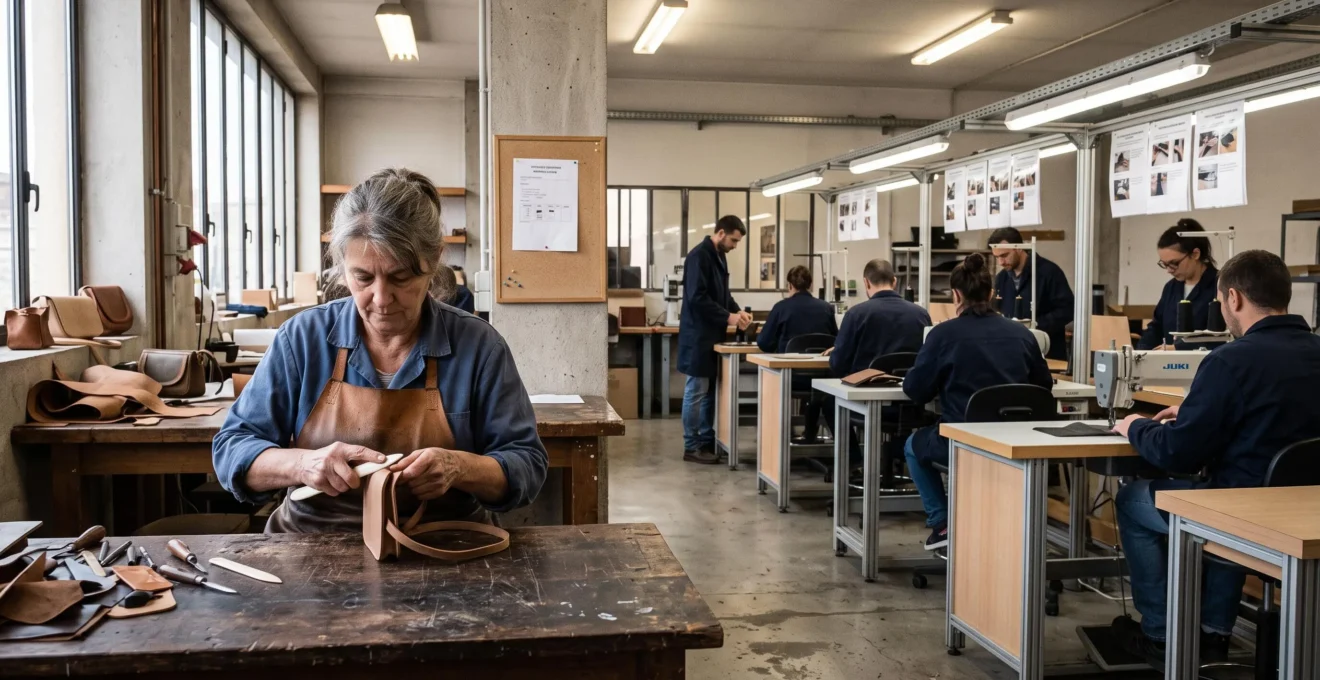
« Ce n’est plus comme avant. » Pour un dirigeant de PME artisanale ou de services, cette remarque d’un client historique est un signal à prendre au sérieux. L’entreprise grandit, les commandes augmentent, les équipes se spécialisent et les méthodes deviennent plus structurées. Pourtant, ce qui ressemble à un progrès organisationnel peut être vécu comme une perte d’attention ou de savoir-faire.
Industrialiser sa production sans dégrader la qualité perçue consiste à standardiser les opérations internes tout en protégeant les caractéristiques de la prestation auxquelles les clients sont attachés. Il ne s’agit pas de conserver chaque habitude artisanale, mais de distinguer les gestes qui créent de la valeur des tâches qui peuvent être simplifiées, documentées ou automatisées.
Cette transformation nécessite aussi de maîtriser les délais, les stocks, les contrôles qualité et les dépendances à certaines personnes. Une PME peut ainsi augmenter sa capacité sans renoncer à sa signature, à condition de mesurer les gains opérationnels et de vérifier régulièrement ce que ses clients ressentent réellement.
Industrialiser sans banaliser : les trois priorités
- Préserver la valeur visible : conserver les finitions, les attentions relationnelles et les engagements qui fidélisent les clients historiques.
- Structurer les opérations internes : documenter les gestes, réduire les attentes, maîtriser les stocks et contrôler les défauts aux étapes critiques.
- Optimiser avant d’investir : identifier le véritable goulot d’étranglement et vérifier le retour économique de chaque standardisation ou automatisation.
- Pourquoi vos clients ne remarqueront pas la standardisation si elle porte sur les 20 % de tâches invisibles ?
- Comment documenter votre processus de fabrication en 1 semaine sans arrêter la production ?
- Flux tendu ou stock tampon : quelle organisation de production pour une TPE de 15 personnes ?
- L’erreur d’automatisation qui coûte 50 000 € à une PME qui a robotisé la mauvaise étape
- Comment réduire vos rebuts de 25 % en ajoutant seulement 3 contrôles qualité à votre chaîne de production ?
- Comment appliquer la loi de Pareto à vos 500 références pour libérer 40 000 € de trésorerie en 3 mois ?
- Comment tracer le parcours d’une commande de la prise d’ordre à la livraison pour repérer les 3 temps morts ?
- Comment identifier le maillon faible qui ralentit toute votre activité et vous coûte 20 % de productivité ?
Pourquoi vos clients ne remarqueront pas la standardisation si elle porte sur les 20 % de tâches invisibles ?
Les clients fidèles ne jugent pas votre organisation interne : ils évaluent le résultat, les délais, les échanges et les attentions qui caractérisent votre entreprise. Standardiser les tâches invisibles peut donc améliorer l’efficacité sans détériorer leur expérience. Mais le seuil de 20 % n’est pas une règle démontrée : chaque activité doit identifier son propre périmètre de standardisation.
Un artisan peut imposer une méthode unique de préparation des commandes, organiser ses approvisionnements et formaliser ses passages de consignes sans modifier la finition du produit livré. Dans une entreprise de services, le même principe s’applique à la préparation des dossiers, à l’archivage et à la circulation des informations.
La difficulté consiste à ne pas confondre tâche invisible et tâche sans valeur ajoutée. Une vérification interne peut être invisible tout en restant indispensable à la qualité finale. La définition de la valeur selon le Lean Enterprise Institute rappelle que celle-ci s’apprécie du point de vue du client. Les tâches nécessaires qui ne créent pas directement cette valeur doivent être distinguées des gaspillages réellement supprimables.
Une méthode pratique consiste à répartir les activités en trois zones :
| Zone | Exemples | Décision recommandée |
|---|---|---|
| Directement perçue | Finition, accueil, personnalisation, échanges | Préserver les caractéristiques distinctives et standardiser avec prudence. |
| Indirectement perçue | Régularité, fiabilité, respect des délais | Standardiser les moyens et contrôler les résultats. |
| Invisible | Rangement, préparation, approvisionnement, transmission interne | Prioriser la simplification et la formalisation des pratiques. |
Attention aux micro-signaux relationnels. Un message auparavant personnalisé devient une réponse automatique impersonnelle. Un interlocuteur habituel disparaît derrière une adresse générique. Une petite attention accordée depuis des années n’est plus transmise aux nouvelles recrues. Ces changements peuvent être ressentis plus fortement qu’une transformation complète de l’atelier.
Avant d’industrialiser, constituez donc un inventaire des rituels relationnels : qui contacte le client, à quel moment, avec quelles informations et quelles attentions particulières ? Ces éléments peuvent être documentés sans rendre chaque échange mécanique.
Certains clients valorisent même les petites irrégularités d’un produit artisanal. Pour vérifier ce qui compte, interrogez trois clients fidèles : « Quel changement vous donnerait l’impression que l’entreprise n’est plus la même ? » Cet échantillon ne représente pas toute la clientèle, mais il peut révéler des points sensibles à approfondir.
Une fois les éléments intouchables identifiés, les équipes peuvent formaliser leurs méthodes sans reproduire aveuglément chaque ancienne habitude. La documentation devient alors un moyen de conserver le savoir-faire plutôt qu’un instrument d’uniformisation.
Comment documenter votre processus de fabrication en 1 semaine sans arrêter la production ?
Pour documenter un processus en une semaine sans immobiliser l’atelier, observez les opérations pendant leur exécution, enregistrez les gestes avec l’accord des salariés, puis faites commenter les séquences par les opérateurs. Concentrez-vous d’abord sur les tâches partagées et les étapes présentant un risque élevé. L’objectif est de produire un premier référentiel utilisable, pas un manuel exhaustif.
Les procédures écrites à partir d’entretiens décrivent parfois la manière dont le travail devrait être réalisé plutôt que ce qui se passe réellement. L’observation au poste permet de repérer les ajustements, les contrôles informels et les astuces que les collaborateurs expérimentés appliquent sans toujours les verbaliser.
Avec un téléphone ou une tablette, filmez une opération représentative sans perturber sa réalisation. Lors d’un court échange ultérieur, demandez à l’opérateur d’expliquer les choix qui apparaissent sur les images. Respectez les règles applicables à l’information des salariés, à la protection des données et à l’utilisation des enregistrements. La vidéo sert à comprendre le travail, non à instaurer une surveillance permanente.
Dans une PME qui manque de temps, toutes les procédures ne méritent pas le même effort documentaire. Une grille simple permet de classer les opérations selon trois facteurs :
- Fréquence : combien de fois la tâche est-elle réalisée ?
- Conséquence d’erreur : quel serait l’effet d’une mauvaise exécution sur les coûts, les délais ou la qualité ?
- Dépendance humaine : combien de personnes savent la réaliser correctement ?
Une cotation interne, par exemple de 1 à 3 pour chaque facteur, aide à hiérarchiser les observations. Ce barème constitue un outil de travail proposé, pas une méthode réglementaire ou un seuil scientifiquement validé.
Les opérations exécutées par plusieurs collaborateurs méritent une attention particulière : leurs variations peuvent créer des écarts de qualité. Les tâches exclusivement maîtrisées par une personne exigent également un traitement prioritaire lorsque son absence pourrait bloquer la production.
Votre plan de documentation sur cinq jours
- Jour 1 : sélectionner les opérations prioritaires et établir une liste des postes avec leurs responsables.
- Jour 2 : observer les opérations en situation réelle et constituer un dossier d’enregistrements autorisés.
- Jour 3 : faire commenter les gestes par les opérateurs et rédiger des fiches décrivant les étapes, les points de contrôle et les exceptions.
- Jour 4 : faire tester chaque fiche par une autre personne compétente et conserver une liste des corrections nécessaires.
- Jour 5 : valider les fiches avec les équipes et produire une synthèse d’une page décrivant le parcours de production et les engagements clients.
Cette synthèse peut devenir un véritable contrat de confiance : elle précise les étapes de traitement, les contrôles prévus, les informations communiquées au client et les délais convenus. La procédure interne reste détaillée, mais le client reçoit une explication claire de ce qu’il peut attendre.
En une semaine, une entreprise peut établir un premier socle opérationnel. Sa validation complète exige toutefois des observations complémentaires, notamment pour les commandes rares, les variations saisonnières et les situations exceptionnelles.
Flux tendu ou stock tampon : quelle organisation de production pour une TPE de 15 personnes ?
Pour une TPE de quinze personnes, le choix entre flux tendu et stock tampon dépend principalement de la variabilité de la demande, du coût du stockage et du délai promis aux clients. Une organisation hybride est souvent pertinente : limiter les stocks lorsque les besoins sont prévisibles et sécuriser certaines références lorsqu’une rupture compromettrait un engagement commercial.
Le flux tendu vise à limiter les quantités immobilisées en rapprochant la production des besoins réels. Il suppose une coordination fiable des achats, des ressources et des opérations. Un stock tampon, en revanche, peut absorber des fluctuations de demande ou des retards d’approvisionnement.
Le bon arbitrage ne consiste pas simplement à rechercher le niveau de stock le plus faible. Un client historique habitué à obtenir une pièce rapidement peut juger une nouvelle organisation moins performante si elle allonge systématiquement ses délais.
| Critère | Orientation flux tendu | Orientation stock tampon |
|---|---|---|
| Variabilité de la demande | Besoins réguliers et prévisibles | Fluctuations importantes ou difficiles à anticiper |
| Coût d’immobilisation | Stockage coûteux ou produits sensibles à l’obsolescence | Coût de possession acceptable au regard du risque de rupture |
| Promesse client | Délai compatible avec une fabrication à la demande | Disponibilité rapide indispensable pour certaines commandes |
Une approche hybride peut combiner plusieurs stratégies : fabrication en flux tendu pour les références récurrentes dont les approvisionnements sont fiables, stockage de sécurité pour certaines références à demande irrégulière mais critiques, et production à la commande pour les produits personnalisés.
Cette répartition doit rester conditionnelle. Une référence vendue rarement ne justifie pas automatiquement un stock tampon. Si elle est coûteuse, périssable ou facilement réapprovisionnable, la conserver peut être moins intéressant que négocier un délai clair avec le client.
Classez les références selon la régularité des commandes, la marge, les délais fournisseurs et la sensibilité des clients aux ruptures. Chaque famille reçoit ensuite sa propre règle de réapprovisionnement.
La trésorerie immobilisée mérite une surveillance spécifique. Un stock rassurant au quotidien peut limiter la capacité de financement au moment d’acheter une machine, d’embaucher ou de répondre à une commande importante. Fixez donc un plafond de stock par famille, avec une revue trimestrielle des quantités, des rotations et des exceptions.
La meilleure organisation est celle qui maintient une disponibilité fiable sans accumuler de ressources inutilisées. Elle doit être révisée lorsque les volumes, les fournisseurs ou les attentes des clients évoluent, avant toute décision d’automatisation plus coûteuse.
L’erreur d’automatisation qui coûte 50 000 € à une PME qui a robotisé la mauvaise étape
Une PME peut investir 50 000 € dans une automatisation sans obtenir le gain de productivité attendu si elle équipe une opération qui ne limite pas la capacité globale. Le montant illustre ici un risque financier hypothétique, et non une perte documentée. Avant d’acheter une machine, il faut mesurer le besoin réel, stabiliser le processus et calculer ses coûts complets.
Une machine qui réalise une opération plus rapidement n’accélère pas nécessairement la livraison. Si l’étape suivante reste saturée, la production supplémentaire attend simplement davantage. L’entreprise a déplacé son problème au lieu de le résoudre.
Cette erreur apparaît notamment lorsque la décision d’automatiser repose sur la visibilité d’une tâche : une opération de montage répétée attire l’attention, alors que les retards proviennent parfois de la préparation des dossiers, des changements de série ou des validations internes.
Dans son dossier sur l’automatisation des TPE et PME, France Num recommande de commencer par un processus simple et maîtrisé, de cartographier les exceptions et de tester les automatisations sur des situations réelles. Ces recommandations concernent principalement les processus numériques, mais le principe de préparation est également utile pour raisonner sur un investissement industriel.
Avant toute automatisation, posez quatre questions :
- Le processus est-il stable et documenté ? Si les opérations changent constamment, l’équipement risque d’imposer de nouvelles contraintes.
- Le volume justifie-t-il l’investissement ? Mesurez les heures réellement économisables et la capacité supplémentaire utilisable.
- Le processus pourrait-il évoluer dans les 24 prochains mois ? Cet horizon est un test de planification, pas une durée réglementaire ou une garantie technique.
- Une reprise manuelle est-elle possible en cas de panne ? Prévoyez les compétences, les procédures et les moyens nécessaires à la continuité.
Simulation pédagogique : un investissement de 50 000 € mal ciblé
Supposons qu’une PME consacre 50 000 € à un équipement et à son intégration. Après installation, l’opération automatisée gagne du temps, mais le poste suivant ne peut pas absorber davantage de pièces. L’équipement fonctionne donc moins que prévu et certaines opérations doivent toujours être reprises manuellement.
Les 50 000 € représentent ici une dépense hypothétique initiale, pas une perte nette démontrée. Pour évaluer la rentabilité, l’entreprise doit calculer les gains effectivement obtenus, puis retrancher les coûts de maintenance, d’adaptation, de formation, d’arrêt et de traitement parallèle. Une machine sous-utilisée peut être peu rentable même lorsqu’elle exécute parfaitement sa tâche.
La qualité perçue constitue un autre risque. Automatiser l’emballage, la personnalisation ou la finition finale peut modifier la présentation à laquelle les clients sont attachés. Il est prudent de tester particulièrement ces changements avant déploiement, sans pour autant considérer que toute automatisation de fin de chaîne est nécessairement néfaste.
Le calcul du retour sur investissement doit porter sur l’ensemble du flux, et pas seulement sur le temps de cycle de l’équipement. Une étape robotisée n’a d’intérêt que si son amélioration est réellement utilisable par l’entreprise.
La simplification des opérations, la formation ou une meilleure organisation peuvent parfois apporter une amélioration suffisante sans nouvel équipement. Les investissements les plus pertinents se décident après le diagnostic du processus et de ses contraintes.
Comment réduire vos rebuts de 25 % en ajoutant seulement 3 contrôles qualité à votre chaîne de production ?
Trois contrôles qualité bien positionnés peuvent contribuer à réduire les rebuts lorsqu’ils interceptent les défauts avant les opérations coûteuses ou irréversibles. Une baisse de 25 % reste toutefois un objectif à vérifier, et non un résultat garanti. Pour choisir les bons emplacements, mesurez les défauts, identifiez leurs étapes d’origine et évaluez le coût des reprises.
Un défaut détecté après une opération coûteuse peut avoir mobilisé inutilement des matières, du temps de travail et des équipements. Plus il progresse dans la chaîne, plus ses conséquences financières peuvent s’accumuler.
Un positionnement initial possible comporte trois points :
- Avant une transformation irréversible : vérifier les caractéristiques qui ne pourront plus être corrigées ensuite.
- Avant l’assemblage : empêcher qu’un composant non conforme entraîne le démontage ou la reprise d’un ensemble.
- Avant l’expédition : détecter les non-conformités restantes pour limiter les réclamations et les retours.
Ces emplacements ne sont pas universels. Dans un atelier de menuiserie, le premier contrôle peut concerner les dimensions avant découpe ; dans une activité de services, il peut s’agir d’une vérification des informations avant validation définitive d’un dossier.
Pour choisir les contrôles les plus utiles, commencez par suivre les défauts pendant plusieurs semaines : nature du problème, étape d’origine, étape de détection et coût de la non-conformité. La priorité revient aux défauts dont la détection tardive entraîne les pertes les plus importantes.
Le référentiel de l’American Society for Quality sur les coûts de la qualité distingue les dépenses de prévention et de contrôle des coûts des défaillances internes et externes. Les rebuts et les reprises appartiennent aux défaillances internes lorsqu’ils sont détectés avant livraison ; les réclamations et retours relèvent des défaillances externes.
Cette distinction permet d’éviter une erreur fréquente : compter uniquement les pièces jetées alors que les reprises, les vérifications supplémentaires et les retards représentent aussi une charge économique.
Pour mesurer l’effet des trois contrôles, retenez comme indicateur le coût hebdomadaire des rebuts par étape d’origine. Comparez des périodes de production équivalentes et, si les volumes changent, rapportez également les pertes à la quantité produite.
Une baisse de 25 % signifie, par exemple, que le coût mesuré après intervention représente 75 % du coût initial à périmètre comparable. Ce calcul définit un objectif de réduction ; il ne prédit pas le résultat d’un atelier particulier.
Attention : un contrôle peut empêcher un défaut d’atteindre le client sans supprimer sa cause. Il faut donc analyser les problèmes récurrents et corriger les paramètres, les matières ou les méthodes qui les provoquent.
En réduisant les reprises imprévues, une PME peut mieux sécuriser ses engagements de livraison. Cette régularité contribue à préserver l’expérience des clients historiques, même lorsque la production augmente.
Comment appliquer la loi de Pareto à vos 500 références pour libérer 40 000 € de trésorerie en 3 mois ?
Pour appliquer la loi de Pareto à 500 références, classez les produits selon la marge générée, la fréquence des ventes et le coût des stocks immobilisés. Identifiez ensuite les articles dormants dont la conservation n’apporte pas de valeur commerciale ou relationnelle suffisante. Libérer 40 000 € en trois mois est un scénario possible à calculer, pas une économie garantie.
La méthode ABC consiste à répartir les références en catégories de priorité. Dans une démarche d’industrialisation, un classement fondé uniquement sur le chiffre d’affaires peut être trompeur : une référence très vendue ne contribue pas nécessairement autant à la marge qu’une autre.
Commencez par réunir, pour chaque référence, la marge générée sur la période étudiée, les quantités vendues, la fréquence des commandes, la valeur du stock et les délais d’approvisionnement.
| Catégorie | Profil des références | Décision possible |
|---|---|---|
| A : prioritaires | Contribution importante à la marge et demande significative | Fiabiliser les processus, la disponibilité et les contrôles. |
| B : intermédiaires | Contribution modérée, demande plus variable | Adapter les règles de production et de réapprovisionnement. |
| C : secondaires | Faible contribution, rotation limitée ou immobilisation élevée | Examiner le maintien en stock, la fabrication à la demande ou le retrait. |
Le principe de Pareto sert ici à rechercher une concentration de la valeur sur un nombre limité de références. Il ne garantit pas que 20 % des articles produisent exactement 80 % des résultats. Les seuils ABC doivent être fixés à partir des données réelles de l’entreprise.
Un piège existe pour les PME artisanales : certaines petites séries sont peu rentables isolément, mais essentielles à la relation avec un client fidèle. Leur suppression peut dégrader une collaboration commerciale beaucoup plus large.
Avant toute décision, distinguez deux situations :
- Référence stratégique relationnelle : produit peu rentable en apparence, mais associé à un client important, à une prestation complémentaire ou à un engagement particulier.
- Référence dormante accidentelle : produit conservé par habitude, sans ventes récentes ni justification commerciale identifiable.
Simulation pédagogique : viser 40 000 € de trésorerie libérée
Supposons qu’une PME identifie des stocks dormants pour une valeur comptable de 40 000 €, calculée à partir des quantités détenues et de leur coût d’achat unitaire.
Cette valeur représente un potentiel immobilisé, pas 40 000 € immédiatement disponibles. La trésorerie réellement récupérée dépend du prix de revente, des remises nécessaires, des éventuels coûts d’écoulement et des délais d’encaissement. Une réduction des achats futurs préserve aussi la trésorerie sans constituer automatiquement un encaissement supplémentaire.
Atteindre ce résultat en trois mois suppose donc un plan d’écoulement réaliste, des débouchés commerciaux et une vérification des conséquences sur les clients concernés.
Cette analyse prépare également la standardisation. Documenter et fiabiliser les références les plus contributrices permet de concentrer les efforts sur les processus ayant le plus d’impact économique, sans chercher à uniformiser immédiatement les 500 produits.
Le résultat attendu n’est pas seulement un stock allégé : c’est une gamme plus lisible, une production moins dispersée et une meilleure protection des références auxquelles les clients historiques tiennent vraiment.
Comment tracer le parcours d’une commande de la prise d’ordre à la livraison pour repérer les 3 temps morts ?
Pour repérer les temps morts d’une commande, suivez cinq à dix dossiers réels depuis leur réception jusqu’à leur livraison. Enregistrez les horaires de changement d’étape, puis distinguez les durées de traitement des périodes d’attente. Classez les interruptions en trois familles : attente de décision, attente de ressource et attente de transfert entre services.
Le délai total d’une commande ne correspond pas au temps effectivement passé à fabriquer ou à préparer la prestation. Une commande peut nécessiter peu d’heures de travail mais traverser plusieurs jours d’attente entre les opérations.
La cartographie du flux permet de rendre ces écarts visibles. Il suffit, pour commencer, de suivre un échantillon de commandes représentatives et de noter les dates et heures associées à chaque changement d’état.
Pour chaque dossier, enregistrez par exemple la réception, la validation, la préparation, le début et la fin de production, le contrôle et l’expédition. Le calcul du temps passé entre les étapes met en évidence les périodes pendant lesquelles la commande n’avance pas.
La méthode de cartographie des flux du Lean Enterprise Institute décrit cette analyse des circulations physiques et informationnelles entre la commande et la livraison. Elle distingue notamment les temps de cycle et les délais de traversée, deux mesures indispensables pour comprendre où se produisent les interruptions.
Trois catégories de temps morts peuvent alors être distinguées :
| Type d’attente | Exemple concret | Action à examiner |
|---|---|---|
| Décision | Devis bloqué en attente de validation | Clarifier les responsabilités et les règles de décision. |
| Ressource | Machine indisponible ou salarié absent | Ajuster le planning, la polyvalence ou les capacités. |
| Transfert | Dossier terminé mais non transmis au poste suivant | Formaliser la transmission et le signal de disponibilité. |
Ces problèmes ne se corrigent pas avec le même outil. Ajouter une machine ne résout pas une validation administrative lente. Automatiser une notification ne compense pas une ressource durablement saturée.
L’échantillon de cinq à dix commandes constitue un point de départ pratique. Il peut être insuffisant lorsque les commandes sont très différentes ou que les variations saisonnières sont importantes. Répétez alors l’observation sur plusieurs familles de prestations.
La cartographie peut également rassurer les clients historiques. Plutôt que de communiquer sur les dysfonctionnements internes, présentez les étapes utiles, les points d’information et les engagements de délai que l’entreprise est réellement capable de tenir.
Les temps morts ainsi mesurés révèlent souvent un déséquilibre plus profond : un poste, un service ou une personne dont la capacité limite l’ensemble de l’activité. C’est ce maillon faible qu’il faut examiner avant de multiplier les améliorations locales.
À retenir avant de traiter le goulot d’étranglement
- Comparer les capacités réelles : le poste qui paraît le plus occupé n’est pas nécessairement celui qui limite les livraisons.
- Observer les files et les exceptions : les commandes en attente et les décisions concentrées sur une seule personne signalent des contraintes différentes.
- Prioriser l’effet client : une amélioration n’a de valeur globale que si elle sécurise le débit, les délais ou la qualité attendue.
Comment identifier le maillon faible qui ralentit toute votre activité et vous coûte 20 % de productivité ?
Pour identifier le maillon faible d’une PME, observez les files d’attente, comparez la capacité des étapes successives et repérez les décisions qui bloquent les commandes. Le goulot d’étranglement est la contrainte qui limite le débit global. Une perte de 20 % de productivité ne peut être affirmée qu’après mesure, et non déduite de sa seule présence.
Une chaîne de production ne fonctionne pas à la vitesse moyenne de ses postes. Lorsque les étapes dépendent les unes des autres, le poste contraignant peut limiter le débit de l’ensemble, même si les autres disposent de capacités supplémentaires.
Accélérer une étape qui ne constitue pas le goulot n’augmente donc pas nécessairement le nombre de commandes livrées. Cela peut simplement produire davantage de travail en attente.
Trois signes sont particulièrement utiles pour commencer le diagnostic sans logiciel spécialisé :
- Une file d’attente persistante : des pièces, commandes ou dossiers s’accumulent systématiquement avant la même étape.
- Des demandes répétées de délai : un poste ou un service annonce régulièrement qu’il ne pourra pas absorber les demandes reçues.
- Des interventions d’urgence : les responsables doivent fréquemment débloquer la même opération pour éviter une livraison tardive.
Ces signes constituent des indices, pas des preuves suffisantes. Une accumulation temporaire peut provenir d’une commande exceptionnelle ou d’une panne ponctuelle. Confirmez donc la contrainte en mesurant les temps d’attente et les capacités effectives sur une période représentative.
Les dépendances humaines méritent une attention spécifique. Dans une entreprise artisanale qui grandit, le dirigeant ou un salarié expérimenté peut être le seul à savoir valider certaines exceptions, régler une machine ou prendre une décision délicate.
Cette situation peut ralentir toute l’activité sans produire de file visible dans l’atelier. Les dossiers restent ouverts, les salariés attendent une réponse et les clients subissent des délais dont l’origine paraît difficile à identifier.
Un test simple consiste à compter pendant plusieurs jours le nombre de décisions qui nécessitent l’intervention de cette personne, puis à noter leur temps d’attente et leur conséquence sur les commandes. L’objectif n’est pas de supprimer l’expertise, mais de distinguer les décisions réellement exceptionnelles de celles qui pourraient être déléguées avec des règles claires.
Pour évaluer une éventuelle perte de productivité de 20 %, définissez d’abord un indicateur de référence, comme le nombre de commandes conformes livrées par heure productive. Comparez ensuite la performance constatée à une capacité cible réaliste, à conditions comparables. L’écart obtenu doit tenir compte des autres contraintes et ne peut pas être intégralement attribué au goulot sans analyse.
Si la contrainte touche directement les délais de réponse, le contrôle final ou la livraison, son amélioration peut avoir un effet particulièrement visible sur les clients historiques. C’est là que l’efficacité opérationnelle et la qualité perçue se rejoignent.
Commencez par suivre une famille de commandes pendant une période représentative, mesurez sa principale attente, puis testez une seule amélioration avant d’en généraliser l’application. Vérifiez simultanément le débit, les délais, les défauts et les retours des clients fidèles. L’industrialisation réussie ne se juge pas seulement à la quantité produite : elle se confirme lorsque l’entreprise devient plus fiable sans perdre ce qui la rendait précieuse aux yeux de ses clients.
Comment savoir si les clients historiques perçoivent une baisse de qualité ?
Comparez leurs réclamations, les délais réellement tenus, les demandes de reprise et les retours obtenus lors d’échanges directs. Posez des questions précises sur les finitions, la relation commerciale et la régularité des prestations. Une baisse de satisfaction ne doit pas être automatiquement attribuée à la standardisation : vérifiez les changements intervenus et leurs conséquences observables.
Faut-il prévenir les clients fidèles lorsqu’une entreprise standardise sa production ?
Il est surtout important de les informer lorsque la transformation modifie leurs habitudes, les conditions de commande, les délais ou leurs interlocuteurs. Une communication utile explique les engagements qui restent inchangés et les éventuelles améliorations du suivi. Pour des modifications purement internes sans effet sur la prestation, une annonce spécifique n’est généralement pas indispensable.
Une petite entreprise doit-elle acheter un logiciel de gestion pour commencer à industrialiser ?
Non. Des fiches de poste, un tableau partagé, des relevés de commandes et des points de coordination réguliers permettent déjà de documenter les pratiques et de mesurer les attentes. Un logiciel devient intéressant lorsqu’un besoin précis a été identifié et que sa mise en place apporte un bénéfice supérieur à son coût de déploiement et de maintenance.
Comment préserver les gestes artisanaux lorsque plusieurs salariés réalisent la même prestation ?
Définissez les critères de qualité attendus et les gestes qui contribuent à l’identité du produit, puis formez les salariés à les reproduire ou à les adapter selon les situations. Les instructions doivent distinguer les exigences non négociables des marges d’appréciation professionnelle. Des contrôles partagés et des retours clients permettent ensuite de vérifier la cohérence du résultat.
Quels indicateurs suivre pour vérifier qu’une industrialisation fonctionne ?
Un tableau de bord simple peut réunir le délai moyen de livraison, la proportion de commandes livrées dans le délai promis, le coût des rebuts et reprises, les stocks immobilisés, le débit de production et les réclamations clients. L’essentiel est de suivre ces données avant et après les changements, à périmètre comparable, pour éviter d’améliorer les coûts au détriment de la qualité ressentie.